Выберите ваше местоположение, от выбранного региона зависят способы и стоимость доставки
- Москва
- Санкт-Петербург
- Архангельск
- Владивосток
- Волгоград
- Воронеж
- Екатеринбург
- Ижевск
- Иркутск
- Казань
- Кемерово
- Краснодар
- Красноярск
- Мурманск
- Набережные Челны
- Нижний Новгород
- Новосибирск
- Омск
- Пермь
- Ростов-на-Дону
- Самара
- Саратов
- Сочи
- Сургут
- Тверь
- Тольятти
- Тула
- Тюмень
- Ульяновск
- Уфа
- Хабаровск
- Челябинск
- Ярославль
TPU 90A для 3D-печати: полное руководство по настройке и печати
Оглавление
Ключевые характеристики: почему выбирают 90A
TPU 75A, 90A или 95A: как не ошибиться с выбором
Области применения: от гаража до промышленного цеха
Руководство по настройке и печати
Совместимость с оборудованием
Решение типовых проблем при печати TPU
Часто задаваемые вопросы (FAQ)
Гибкие материалы для 3D-печати часто воспринимаются как сложные в работе. Однако термопластичный полиуретан (TPU) с твердостью 90A по Шору ломает этот стереотип. Этот материал занимает уникальную нишу, предлагая идеальный компромисс между высокой эластичностью мягких резиноподобных филаментов (75A) и структурной жесткостью конструкционных пластиков (95A).
TPU 90A Car3Dge разработан для инженеров, мейкеров и производственников, которым необходимо создавать функциональные детали, способные гнуться с усилием, эффективно амортизировать удары, но при этом четко держать заданную геометрию и не деформироваться под механической нагрузкой.
Он может использоваться в изделиях, требующих эластичности и износостойкости, таких как: подошвы обуви, детали спортивного инвентаря, чехлы для мобильных телефонов и ремешки для смарт-часов.
Обо всех этапах подготовки, настройки слайсера и решения типовых проблем расскажем далее в статье.
Ключевые характеристики: почему выбирают 90A
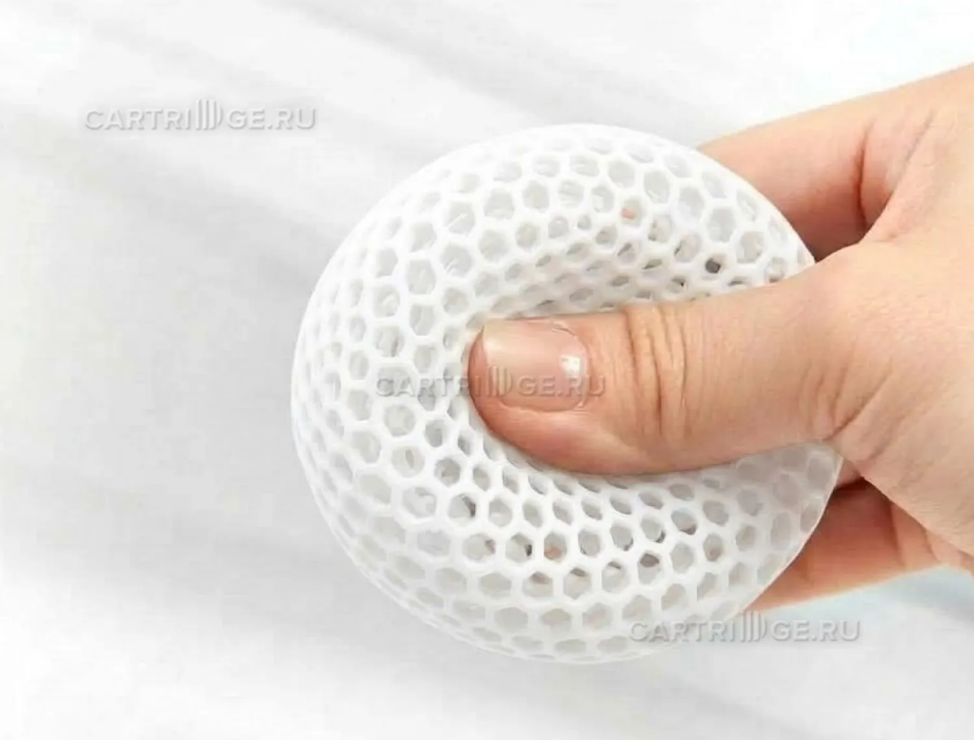
В отличие от своих «собратьев», TPU 90A предлагает сбалансированный набор свойств, делающий его универсальным материалом:
- Контролируемая эластичность: Материал гнется с заметным, но комфортным усилием и обладает памятью формы, полностью восстанавливаясь после сильной деформации.
- Выдающаяся износостойкость: Полиуретан инертен к большинству масел, жиров, топлив и бытовой химии. Это позволяет использовать детали в узлах трения и агрессивных средах, где обычная резина быстро деградирует.
- Температурная стабильность: Материал сохраняет свои амортизирующие свойства и не становится хрупким при морозах до -60°C, а также не размягчается критически при нагреве до +80°C.
- Предсказуемая печать: Благодаря умеренной жесткости нити, она меньше сжимается в механизме подачи, что обеспечивает стабильную экструзию, минимальную усадку и отличную межслойную адгезию.
TPU 90A в сравнении с 75A и 95A: как не ошибиться с выбором
Чтобы избежать разочарований от неправильно подобранного материала, важно понимать физику каждого типа твердости. Мы подготовили сравнительную таблицу, которая поможет вам принять взвешенное решение:
|
Характеристика |
TPU 75A |
TPU 90A |
TPU 95A |
|
Эластичность |
Максимальная. Легко гнется, пружинит, сжимается пальцами |
Оптимальная. Гнется с заметным усилием, хорошо пружинит |
Минимальная. Работает на изгиб, по ощущениям близок к жесткому пластику |
|
Формоустойчивость |
Низкая. Деталь может деформироваться под весом или нагрузкой. |
Высокая. Деталь уверенно держит форму, не «плывет». |
Максимальная. Отлично сохраняет сложную геометрию |
|
Скорость печати |
10–25 мм/с |
20–40 мм/с |
30–50 мм/с |
|
Сложность печати |
Высокая. Ретракты обычно отключают. |
Средняя. Допустимы минимальные ретракты (1–2 мм). |
Низкая. Прощает некоторые ошибки настройки. |
|
Типичные задачи |
Уплотнители, мягкие чехлы, демпферы. |
Шланги, коврики, накладки, подошвы, протекторы. |
Шестерни, ролики, прочные защитные кожухи. |
Профессиональный совет: если вы впервые работаете с гибкими пластиками или сомневаетесь в требованиях вашего проекта, начинайте с TPU 90A. Это самый безопасный и предсказуемый старт.
Области применения: от гаража до промышленного цеха
Благодаря своему балансу, TPU 90A закрывает потребности самых разных сфер. Вот лишь несколько примеров того, где этот материал раскрывает свой потенциал лучше всего:
- Автомобильная и машиностроительная сфера
Изготовление нестандартных прокладок, сальников, виброизолирующих втулок и пыльников. Материал выдерживает контакт с техническими жидкостями и постоянную вибрацию.
- Робототехника и дроны
Печать колес с высоким сцеплением, гусеничных лент для мини-роботов, гибких муфт для соединения валов и амортизирующих элементов шасси.
- Обувная промышленность и эргономика
Создание индивидуальных ортопедических стелек, протекторов для спортивного инвентаря, рукояток инструментов.
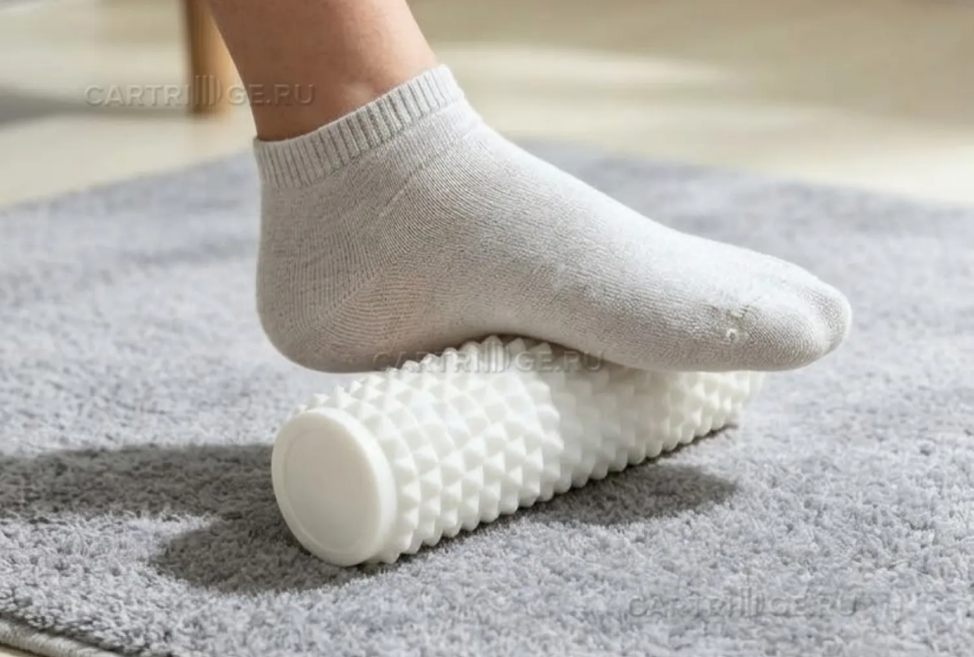
- Бытовые и дизайнерские решения
Изготовление прочных ремешков для носимой электроники, чехлов для смартфонов, гибких шарниров и элементов интерьера, требующих тактильно приятной, но упругой поверхности.
Руководство по настройке и печати
Печать TPU 90A значительно проще, чем работа с 75A, но материал все же диктует свои правила. Следование этим рекомендациям гарантирует стабильный результат без паутинки (стрингинга) и замятий нити:
1. Подготовка филамента
TPU крайне гигроскопичен. Даже за ночь на открытом воздухе он впитывает влагу, что при печати проявляется в виде шипения, пузырей на поверхности модели и резкого падения прочности слоев. Обязательно просушивайте катушку 4–6 часов при температуре 60–70°C перед каждым использованием.
2. Конфигурация экструдера
Настоятельно рекомендуется использовать принтеры с системой Direct Drive (прямая подача). Короткий путь от шестерен до сопла минимизирует сжатие нити. Если у вас система Bowden, убедитесь, что фторопластовая трубка максимально короткая, жесткая и плотно прилегает к фитингам.
3. Температурный режим: Температура сопла 220–240 °C. Температура стола 50–70 °C.
4. Адгезия к столу
TPU отлично липнет к большинству поверхностей, но для гарантированного удержания массивных деталей и легкого снятия после остывания используйте клей-карандаш, PEI-лист или специализированные адгезивы.
5. Скорость и ретракты
Оптимальная скорость печати составляет 20–40 мм/с. В отличие от 75A, для 90A допустимы минимальные ретракты (1–2 мм при скорости 20-30 мм/с), что критически важно для борьбы с паутинкой. Если вы слышите щелчки или скрежет в экструдере, ретракт следует немедленно отключить.
Совместимость с оборудованием
TPU 90A Car3Dge демонстрирует отличные результаты на широкой линейке FDM/FFF принтеров:
- Принтеры с Direct Drive: Bambu Lab (серии X1, P1), Prusa (MK3S+, MK4), Creality Ender-3 (с установленным модом прямой подачи, например, Sprite или Spider), а также большинство профессиональных аппаратов. На этих машинах материал печатается практически так же легко, как PETG.
- Принтеры с системой Bowden: Creality Ender 3/5, Anycubic Mega и их аналоги. Печать возможна, но требует тщательной калибровки: снижения скорости до 20-25 мм/с, полного отключения ретрактов и, желательно, замены стандартной PTFE-трубки на усиленную (например, Capricorn XS), чтобы уменьшить люфт нити.
- Промышленные и профессиональные системы: Ultimaker, Raise3D, Flashforge. Благодаря закрытой камере и точной калибровке потока эти принтеры обеспечивают высочайшее качество печати гибкими материалами.
- Не рекомендуется использовать хотенд, который ранее печатал филаменты, армированные волокнами, такие как филаменты, армированные углеродным или стекловолокном. Остаточные волокна от таких филаментов значительно увеличат сопротивление экструзии и легко вызовут закупорку. Для рекомендации используйте высокопоточный хотенд для TPU. Для печати филаментами TPU рекомендуется использовать совершенно новые сопла или очищать старые сопла методом холодной протяжки перед печатью.
Решение типовых проблем при печати TPU
|
Проблема |
Вероятная причина |
Как исправить |
|
Щелчки экструдера, нить не подается |
Нить сжалась в трубке Bowden или застряла из-за высокого сопротивления. |
Снизить скорость до 20 мм/с, укоротить трубку Bowden, проверить прижим шестерни экструдера. |
|
Обильная паутинка (стрингинг) |
Слишком высокая температура сопла или влажный филамент. |
Снизить температуру на 5 °C, обязательно просушить пластик (60°C, 4-6 часов). |
|
Расслоение детали, низкая прочность |
Влага в материале, слишком высокая скорость печати, засорение сопла, сопротивление загрузке, проскальзывание филамента |
Высушить филамент, снизить скорость печати, увеличить температуру сопла на 5 °C для лучшей адгезии слоев. |
|
Деформация первых слоев (слоновья нога) |
Слишком близкий Z-offset или перегретый стол. засорение сопла, сопротивление загрузке, проскальзывание филамента |
Поднять смещение по оси Z (Z-offset) на 0,05 мм, снизить температуру стола до 50 °C. |
Совет: Не рекомендуем печатать высокие и тонкие модели, так как TPU филамент относительно мягкий. Когда напечатанная модель достигает определенной высоты, она может начать шататься, что приведет к сбою печати.
Часто задаваемые вопросы (FAQ)
Может ли TPU 90A повредить мой 3D-принтер?
Сам по себе материал абсолютно безопасен для механики. Риск возникает только при неправильных настройках: если печатать слишком быстро с активными ретрактами на Bowden-экструдере, нить может сжаться и застрять, что потребует разборки экструзионного блока (хотэнда) для очистки. Соблюдение рекомендованных скоростей полностью исключает эту проблему.
Как рассчитать, сколько деталей получится из 1 кг пластика?
Поскольку гибкие детали часто печатают с заполнением 100% (или с большим количеством периметров) для обеспечения прочности, расход может быть выше, чем у обычных пластиков. В среднем 1 кг TPU 90A хватает на:
- 20–30 средних защитных накладок на рукоятки инструментов;
- 10–15 пар индивидуальных стелек или амортизирующих ковриков;
- 5–7 метров погонных шлангов или патрубков среднего диаметра. Для точного планирования всегда используйте функцию оценки веса в вашем слайсере (Cura, PrusaSlicer и др.).
Как правильно хранить остаток катушки?
Сразу после печати или просушки помещайте катушку в плотный вакуумный пакет или герметичный контейнер с большим количеством силикагеля. Это сохранит стабильность материала на месяцы вперед.
Остались вопросы? Экспертная поддержка и консультации от Cartridge.ru
Cartridge.ru – федеральный интернет-магазин, специализирующийся на поставках качественных расходных материалов для 3D-печати. Мы работаем как с частными лицами и предпринимателями, так и с промышленными предприятиями по всей России.
Мы предлагаем:
1. Инженерный консалтинг: наши специалисты бесплатно помогут разобраться с настройками слайсера, подобрать оптимальный материал под конкретную задачу.
2. Услуги профессиональной 3D-печати: если вам нужна деталь из инженерных или композитных пластиков, или ваш принтер не справляется с задачей – мы напечатаем ее на нашем оборудовании.
3. Федеральная доставка: отгрузка со складов в Москве и Санкт-Петербурге транспортными компаниями в любой регион РФ.
Использование TPU 90A Car3Dge позволяет отказаться от дорогостоящего литья силикона или заказа резиновых деталей малыми партиями. Вы получаете полный контроль над геометрией, возможность мгновенно вносить правки в конструкцию и существенно снижать себестоимость прототипирования.
Подобрать филамент нужного цвета, изучить полные технические спецификации и заказать материал с доставкой вы можете в нашем каталоге: TPU 90A пластик для 3D-принтера.
Контакты для связи с нашими инженерами:
Москва: +7 (495) 982-51-53
Санкт-Петербург: +7 (812) 655-67-19
Бесплатные звонки по всей России: 8 (800) 302-51-53
E-mail: info@cartridge.ru
Автор-эксперт:
Максим Комаров
Инженер по 3D-печати
Практикующий специалист в области аддитивных технологий с 2020 года. Ведущий эксперт и руководитель направления 3D-печати. Профессионально консультирует клиентов по подбору оптимальных материалов под любые технические задачи и обеспечивает строгий контроль качества выполнения заказов.