Выберите ваше местоположение, от выбранного региона зависят способы и стоимость доставки
- Москва
- Санкт-Петербург
- Архангельск
- Владивосток
- Волгоград
- Воронеж
- Екатеринбург
- Ижевск
- Иркутск
- Казань
- Кемерово
- Краснодар
- Красноярск
- Мурманск
- Набережные Челны
- Нижний Новгород
- Новосибирск
- Омск
- Пермь
- Ростов-на-Дону
- Самара
- Саратов
- Сочи
- Сургут
- Тверь
- Тольятти
- Тула
- Тюмень
- Ульяновск
- Уфа
- Хабаровск
- Челябинск
- Ярославль
TPU 75A: свойства, применение и полное руководство по работе с мягким пластиком для 3D-печати
Оглавление
Уникальные преимущества TPU 75A: возможности, недоступные жестким аналогам
TPU 75A в сравнении с 90A и 95A
Области применения: от мягкой робототехники до тактильных покрытий
Специфика настройки и печати мягкого TPU
Совместимость с оборудованием
Решение типовых проблем при печати TPU 75A
Часто задаваемые вопросы (FAQ)
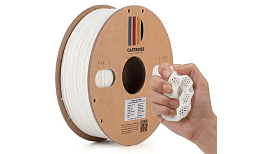
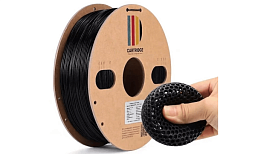
TPU 75A – это филамент для задач, где требуется поведение, максимально приближенное к классической силиконовой или резиновой детали. Он мягкий, тактильно приятный и способен к сильному сжатию с полным восстановлением формы.
Однако именно эти выдающиеся физические свойства делают TPU 75A одним из самых требовательных к оборудованию и настройкам материалов в FDM-печати.
В этом руководстве мы подробно разберем физические преимущества материала, этапы настройки принтера, а также расскажем, какие уникальные задачи закрывает этот филамент.
Уникальные преимущества TPU 75A: возможности, недоступные жестким аналогам
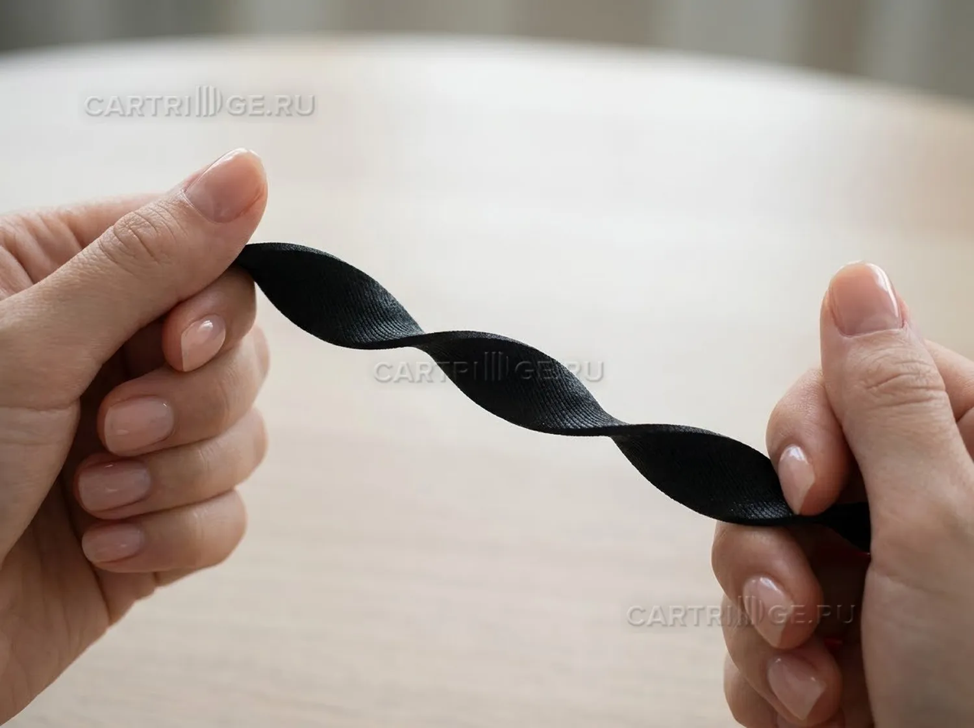
Прежде чем переходить к настройкам, важно понять, почему инженеры и разработчики выбирают именно твердость 75A по Шору, жертвуя простотой печати. С точки зрения физики полимеров, TPU 75A обладает рядом характеристик, которые недостижимы для TPU 90A и 95A:
1. Экстремальная эластичность и относительное удлинение
Деталь из TPU 75A можно растягивать и сжимать с гораздо большей амплитудой, чем из 90A. Материал обладает низким модулем упругости, что позволяет ему принимать сложную форму под минимальным внешним усилием и мгновенно возвращаться в исходное состояние без остаточной деформации.
2. Тактильные свойства и эффект Soft-Touch
Поверхность детали из TPU 75A получается мягко-шероховатой, очень приятной на ощупь. Жесткие аналоги (90A/95A) тактильно ощущаются как обычная пластмасса. Это делает 75A незаменимым для создания эргономичных рукояток и носимых устройств.
3. Демпфирование высокочастотных вибраций
Благодаря своей мягкости, TPU 75A не просто гасит сильные удары (как 90A), но и эффективно поглощает высокочастотную вибрацию и шум, что критично в робототехнике и машиностроении.
4. Уплотнение при минимальном усилии сжатия
При создании прокладок и уплотнителей TPU 75A позволяет герметизировать соединения без необходимости сильно стягивать жесткие детали крепежом. Материал легко обтекает микронеровности поверхности под собственным небольшим весом или слабым прижимом.
TPU 75A в сравнении с 90A и 95A
Чтобы понять, оправданы ли сложности печати 75A для вашей задачи, сравним его с более жесткими аналогами.
|
Характеристика |
TPU 75A |
TPU 90A |
TPU 95A |
|
Поведение детали |
Как настоящая резина. Сжимается, гнется без усилия, растягивается. |
Упругий пластик. Гнется с заметным сопротивлением. |
Конструкционный пластик с легкой амортизацией. |
|
Сложность печати |
Высокая. Требует Direct Drive, отключения ретрактов. |
Средняя. Прощает некоторые огрехи настроек. |
Низкая. Печатается почти как PETG. |
|
Макс. скорость |
10–20 мм/с |
20–40 мм/с |
30–50 мм/с |
|
Ретракт (откат) |
Категорически запрещен |
Допустим минимальный (1-2 мм) |
Стандартный |
|
Типичные задачи |
Амортизаторы, мягкие захваты, уплотнители, чехлы, soft-touch покрытия. |
Петли, протекторы, виброизолирующие втулки. |
Шестерни, ролики, защитные бамперы. |
Профессиональный совет: если ваша деталь не должна сжиматься при нажатии пальцами, а лишь слегка изгибаться, мы рекомендуем выбрать TPU 90A или 95A. Это сэкономит вам время на настройку принтера.
Области применения: от мягкой робототехники до тактильных покрытий
Благодаря своим уникальным физическим свойствам, TPU 75A Car3Dge закрывает специфические ниши, недоступные для жестких пластиков:
- Мягкая робототехника (Soft Robotics) и захватные устройства: Печать адаптивных захватов, которые могут огибать хрупкие объекты неправильной формы без их повреждения, а также создание мягких колес и гусениц с экстремальным сцеплением.
- Эргономика и носимые устройства: Создание накладок на рукоятки инструментов, велосипедные грипсы, мягкие накладки на края приборов и электроники и др.
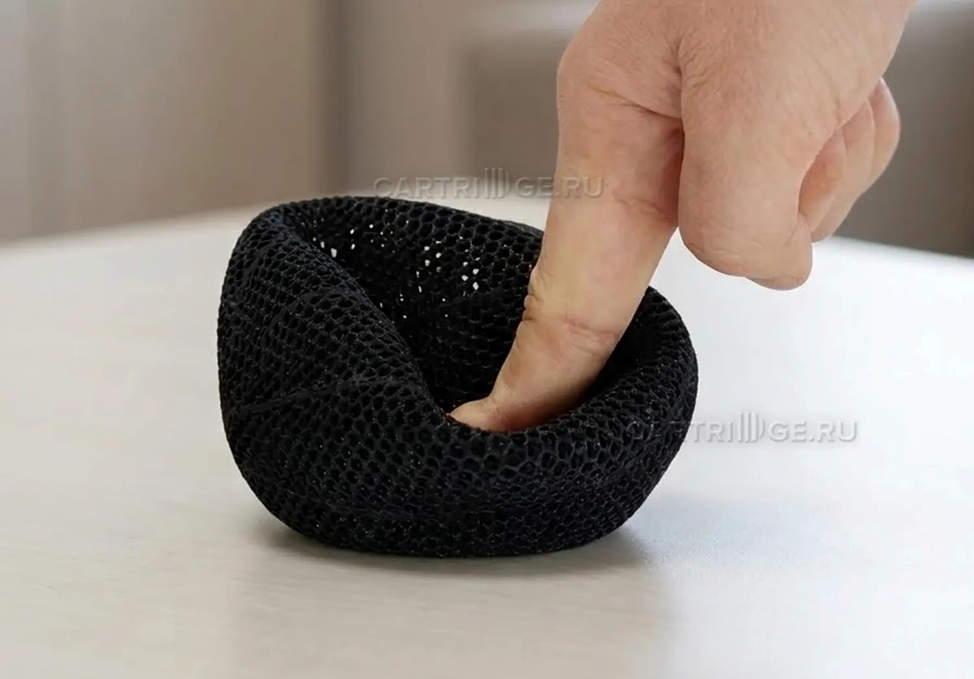
- Герметизация и уплотнение: Производство прокладок, мембран, сильфонов и O-образных колец, которые должны обеспечивать обжатие фланцев при минимальном усилии стяжки или компенсировать большие допуски между жесткими деталями.
- RC-моделизм и виброзащита: Печать мягких амортизаторов шасси, демпферов для двигателей и защитных бамперов, которые принимают форму удара и гасят высокочастотные колебания.
Специфика настройки и печати мягкого TPU
Печать TPU 75A кардинально отличается от работы с PLA или PETG. Главная физическая проблема – нить настолько мягкая, что при малейшем сопротивлении она может сжаться в «гармошку» внутри механизма подачи или выйти из зацепления с шестернями. Для стабильного результата мы рекомендуем соблюдать следующие правила:
- Только прямая подача (Direct Drive): Расстояние от мотора до сопла должно быть минимальным (обычно менее 5 см). Это исключает возможность сжатия нити в трубке.
- Полный отказ от ретрактов: В слайсере (Cura, PrusaSlicer и др.) параметр Retraction Distance нужно установить на 0. Любая попытка оттянуть мягкую нить назад приведет к тому, что она сомнется в камере экструдера и заблокирует подачу.
- Снижение скорости: Оптимальный диапазон – 15–25 мм/с. На первом слое – не более 10-15 мм/с. Высокая скорость создает сопротивление в хотэнде, что приводит к проскальзыванию шестерен.
- Настройка прижима шестерен: Если в вашем экструдере есть регулятор прижима, ослабьте его. Нить должна подаваться уверенно, но не сплющиваться под давлением зубьев.
- Температурный режим: Температура сопла: 210–230 °C (чуть ниже, чем для 90A, чтобы снизить текучесть и предотвратить самопроизвольное вытекание). Температура стола: 40–60 °C.
- Обдув модели: В отличие от ABS, мягкому TPU нужен хороший обдув (40-70%), чтобы тонкие стенки и нависающие элементы не «поплыли» из-за накопления тепла.
- Сушка (критически важно): TPU 75A впитывает влагу быстрее, чем более жесткие аналоги. Сушка обязательна: 60–70°C в течение 6–8 часов. Влажный пластик будет не только шипеть, но и резко менять диаметр экструзии, разрушая адгезию слоев.
- Чистота хотэнда и сопла. Не рекомендуется использовать хотэнд, который ранее работал с композитными филаментами (угленаполненными, стеклонаполненными и т.д.). Остаточные микроволокна значительно увеличивают сопротивление экструзии и легко провоцируют закупорку. Для мягкого TPU это критично. Для печати мы рекомендуем использовать новое сопло или тщательно очистить старое методом холодной протяжки.
Совместимость с оборудованием
При работе с TPU 75A выбор системы подачи экструдера играет решающую роль. Принтеры с прямой подачей (Direct Drive), такие как Bambu Lab, Prusa или Ender с установленным модом Sprite, обеспечивают идеальную совместимость. Короткий тракт от шестерен до сопла исключает сжатие нити, что гарантирует стабильную экструзию и высокое качество поверхности.
Совсем иначе обстоит дело с системами Bowden, где используется длинная тефлоновая трубка. Мы крайне не рекомендуем печатать мягким TPU 75A на таком оборудовании. Длинная трубка работает как пружина: мотор толкает нить, она сжимается внутри тракта, и усилие просто не доходит до сопла. Если ваш принтер оснащен только Bowden-экструдером и альтернатив нет, потребуется установить специальные адаптеры для мягких пластиков (например, пружинные направляющие) и снизить скорость печати до 10–15 мм/с. Однако даже в этом случае риск постоянных засоров и нестабильной подачи остается критически высоким.
Большинство популярных 3D-принтеров в штатных профилях не предусматривают работу с филаментами мягче 85–95A. Например, Creality официально рекомендует для своих устройств TPU 95A и выше, а Bambu Lab — не ниже TPU 85A. Это не означает, что печать TPU 75A невозможна, но вам потребуется подобрать настройки вручную. В качестве отправной точки попробуйте следующие параметры: скорость печати 15 мм/с, температура стола 40–50 °C, температура экструдера 210 °C. При использовании PEI-пластины дополнительная адгезия, как правило, не требуется.
Решение типовых проблем при печати TPU 75A
|
Проблема |
Вероятная причина |
Как исправить |
|
Щелчки мотора экструдера, нить остановилась |
Нить сжалась в «гармошку» или проскальзывает из-за высокого сопротивления. |
Снизить скорость до 15 мм/с, проверить прижим шестерни, убедиться в использовании Direct Drive. |
|
Сильная паутинка (стрингинг) без ретрактов |
Слишком высокая температура сопла, материал «течет» самотеком. Возможно, филамент впитал влагу. |
Снизить температуру сопла на 5-10 °C, включить обдув, использовать в слайсере функцию «Coasting» или «Wipe Tower». Обязательно просушить филамент. |
|
Деталь легко расслаивается вдоль осей |
Влажный филамент или слишком сильный обдув на первых слоях. |
Высушить пластик (70°C, 6 часов), отключить обдув на первых 3-4 слоях. |
|
Нить не подается, экструдер жужжит |
Нить вышла из зацепления с шестерней из-за своей мягкости. Либо сопло забито пробкой из полимера (мягкий TPU легко образует заторы). |
Ослабить винт прижима шестерни экструдера. Проверить, не сминается ли нить перед входом в хотэнд. Очистить сопло горячей протяжкой или заменить на новое. При необходимости протолкнуть нить вручную при нагретом экструдере. |
Часто задаваемые вопросы (FAQ)
Можно ли напечатать TPU 75A на принтере с системой Bowden?
Технически – да, но на практике это потребует огромного терпения. Вам придется максимально укоротить трубку, использовать специальные пружинные адаптеры для мягких филаментов и полностью отключить ретракты. В нашем опыте, если вам часто приходится работать с мягкими резинами, гораздо эффективнее модернизировать принтер до Direct Drive экструдера. Можно заранее распечатать держатель под TPU и разместить его непосредственно над экструдером для прямой подачи.
Как бороться с паутинкой (стрингингом), если ретракты отключены?
Поскольку откатывать мягкую нить нельзя, борьба с паутинкой ведется температурными методами и настройками слайсера. Снизьте температуру сопла до минимально возможной (например, 210 °C), при которой пластик все еще нормально экструдируется. Также хорошо помогает включение функции «Combing» (режим «Расчесывание» в Cura) и использование башни очистки (Wipe Tower). И не забывайте про сушку: влажный TPU – одна из главных причин стрингинга, вытекания и засорения сопла.
Почему шестерни экструдера «прогрызают» нить, но она не идет?
Это классическая проблема мягких пластиков. Зубья шестерни впиваются в нить и деформируют ее, но из-за высокого сопротивления в расплавленной зоне мотор не может протолкнуть сплющенный кусок дальше. В результате на входе в сопло образуется пробка. Решение: ослабить регулятор прижима шестерни, использовать хотэнд с максимально коротким термобарьером (direct drive) и снизить скорость печати. Если пробка уже образовалась, замените сопло или попробуйте протолкнуть нить вручную при нагретом экструдере.
Нужна ли кайма (Brim) для деталей из TPU 75A?
Обычно нет. TPU 75A обладает отличной собственной адгезией к столу и высокой эластичностью, что означает, что внутренние напряжения, отрывающие углы (как у ABS), здесь практически отсутствуют. Кайма может понадобиться только для очень высоких и тонких деталей, чтобы компенсировать возможное раскачивание при печати.
Остались вопросы? Экспертная поддержка и консультации от Cartridge.ru
Cartridge.ru – федеральный интернет-магазин, специализирующийся на поставках качественных расходных материалов для 3D-печати. Мы работаем как с частными мейкерами, так и с промышленными предприятиями по всей России.
Мы предлагаем:
- Инженерный консалтинг: наши специалисты бесплатно помогут разобраться с настройками слайсера для сложных гибких материалов и подобрать оптимальный тип TPU под конкретную задачу.
- Услуги профессиональной 3D-печати: если ваш принтер не оснащен Direct Drive экструдером, но вам нужна деталь из мягкого TPU 75A – мы напечатаем ее на нашем оборудовании.
- Федеральная доставка: отгрузка со складов в Москве и Санкт-Петербурге транспортными компаниями в любой регион РФ.
Работа с TPU 75A требует понимания физики процесса, но результат стоит затраченных усилий. Использование TPU 75A Car3Dge позволяет отказаться от дорогостоящего литья силикона или заказа резиновых деталей малыми партиями. Вы получаете полный контроль над геометрией, возможность создавать изделия с уникальными тактильными и демпфирующими свойствами, а также существенно снижать себестоимость прототипирования.
Подобрать филамент нужного цвета, изучить полные технические спецификации и заказать материал с доставкой вы можете в нашем каталоге: TPU 75A пластик для 3D-принтера.
Контакты для связи с нашими инженерами:
Москва: +7 (495) 982-51-53
Санкт-Петербург: +7 (812) 655-67-19
Бесплатные звонки по всей России: 8 (800) 302-51-53
E-mail: info@cartridge.ru
Автор-эксперт:
Максим Комаров
Инженер по 3D-печати
Практикующий специалист в области аддитивных технологий с 2020 года. Ведущий эксперт и руководитель направления 3D-печати. Профессионально консультирует клиентов по подбору оптимальных материалов под любые технические задачи и обеспечивает строгий контроль качества выполнения заказов.