
Тестовая печать 3D Benchy: как проверить оборудование, настроить слайсер и подготовить пластик
Оглавление
Зачем нужна тестовая печать Benchy
Подготовка филамента и установка катушки
Настройка параметров печати в слайсере
Запуск печати и автоматическая калибровка
Анализ процесса печати: первые слои и геометрия
Снятие готовой модели со стола
Решение типовых проблем при печати Benchy
Частые вопросы (FAQ)
Зачем нужна тестовая печать Benchy
В FDM-печати недостаточно просто установить пластик и нажать кнопку «Старт». Чтобы убедиться, что оборудование, слайсер и материал работают в связке, инженеры используют калибровочные модели. Самая известная из них – 3D Benchy (кораблик Бенчи).
Эта модель была разработана компанией Creative Tools и стала отраслевым стандартом. Она компактна, печатается быстро, но при этом содержит в себе все базовые геометрические вызовы: плоское основание, нависания, мосты, тонкие стенки и отверстия. Печать Benchy позволяет комплексно оценить качество экструзии, работу системы охлаждения и точность позиционирования осей.
Прежде чем переходить к пошаговому разбору процесса на примере 3D-принтера Bambu Lab, зафиксируем ключевые принципы успешного старта:
Основные тезисы:
- Правильная установка катушки и предварительная сушка филамента – база для стабильной экструзии без паутины (стрингинга).
- Выбор точного профиля в слайсере (тип PEI-пластины, диаметр сопла, марка пластика) критически важен для корректной работы автокалибровки.
- Чистота сопла и стола перед запуском исключает ошибки оптических и тензометрических датчиков.
- Визуальный контроль первых слоев позволяет выявить и исправить проблемы с адгезией до начала формирования основной геометрии.
- Правильное снятие детали (только после остывания) сохраняет как саму модель, так и текстуру PEI-покрытия.
Ниже мы подробно разберем каждый из этих этапов и покажем, как правильно подготовить принтер к работе.
Подготовка филамента и установка катушки
Качество печати начинается не с настроек слайсера, а с подготовки расходного материала.

- Установка катушки. Убедитесь, что катушка свободно вращается в посадочном месте (на стойке принтера или в сушильном боксе). Сопротивление при подаче нити приводит к проскальзыванию шестерни экструдера и недоэкструзии.
- Проверка на запутывание. При распаковке новой катушки из-за упругости пластика нить может перехлестнуться. Внимательно осмотрите намотку: если есть петли, их нужно аккуратно распутать до начала печати, иначе подача прервется.
- Влажность филамента. Только что распакованный полимер не успел впитать влагу из окружающей среды, и на нем можно печатать сразу. Если катушка хранилась открытой, влажный пластик при нагреве в сопле начнет «стрелять», что приведет к пузырям на поверхности и паутинке (стрингингу). В этом случае мы рекомендуем предварительно высушить филамент в специализированной сушилке.
В нашем тесте мы используем собственный пластик бренда Car3Dge, который проходит строгий контроль геометрии прутка и стабильности намотки.
Настройка параметров печати в слайсере

Современные принтеры, такие как Bambu Lab, имеют встроенные эскизы для тестовой печати, что ускоряет процесс. Однако перед запуском необходимо убедиться, что в слайсере (или интерфейсе принтера) указаны корректные параметры:

- Тип печатной платформы. Обязательно укажите, что используется именно PEI-пластина (гладкая или текстурированная). Прошивка использует эту информацию для автоматической корректировки высоты первого слоя (Z-offset).
- Диаметр сопла. Стандарт – 0,4 мм. Если установлено другое значение, слайсер рассчитает неверную ширину линии и скорость подачи.

- Тип и цвет полимера. Выберите соответствующий профиль (например, PLA или PETG). В автоматическом режиме система задаст нужную температуру сопла, стола и алгоритм обдува. В принтерах без автоподбора эти параметры придется выставить вручную, опираясь на рекомендации производителя филамента.
Запуск печати и автоматическая калибровка
Перед нажатием кнопки «Печать» выполните два важных действия:
- Проверьте чистоту. Убедитесь, что на кончике сопла нет налипшего нагара, а на PEI-пластине нет пыли и жировых следов. Грязное сопло исказит работу тензодатчиков (если они используются для автоуровня), а жирный стол не обеспечит адгезию.
- Запустите процесс. Принтер начнет с автоматической калибровки: выровняет стол (построит карту кривизны), проверит вибрации и откалибрует шаги экструдера.

Примечание инженера: На данном этапе в камере принтера устанавливается температура около 26°C. Это нормальное значение для базовых пластиков (PLA, PETG), которое предотвращает резкий перепад температур и снижает риск коробления первых слоев.
Анализ процесса печати: первые слои и геометрия
Когда принтер переходит к укладке пластика, внимательно наблюдайте за процессом. На этапах, отраженных на фото, мы рекомендуем обращать внимание на следующие аспекты:
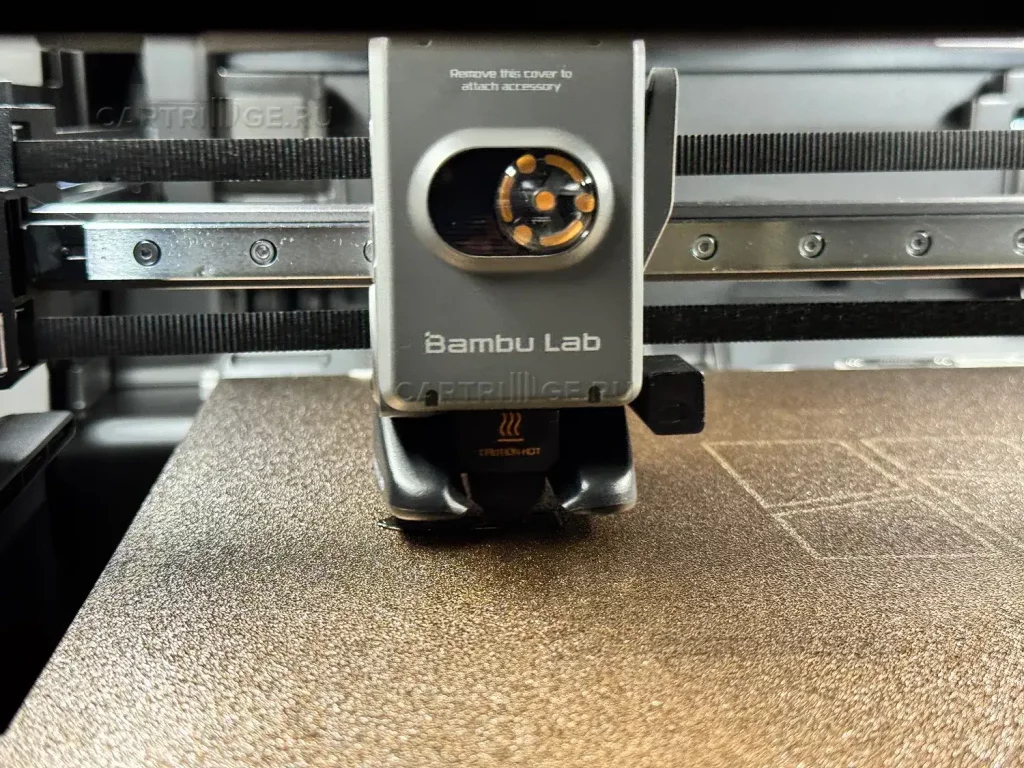
- Формирование первого слоя. Нить должна слегка расплющиваться, сливаясь с соседними линиями. Если она лежит круглым валиком, поднимайте температуру стола или снижайте Z-offset. Если сопло скребет по столу – зазор слишком мал.
- Подача полимера. Посмотрите, как нить входит в экструдер. Она должна идти плавно, без рывков. Если вы видите, что филамент идет под углом или трется о тефлоновую трубку, возможно, катушка установлена слишком далеко или нить запуталась.

- Нависания и паутинка. При печати крыши лодочки (мосты и нависания) обдув должен работать на максимум. Если между элементами тянутся тонкие нити (паутинка), это сигнал о том, что пластик влажный, температура сопла завышена или не настроены параметры отката (Retract).
Снятие готовой модели со стола
После завершения печати не спешите сразу снимать деталь. Из-за высокой адгезии к PEI-покрытию горячий пластик держится на столе очень крепко.
- Дождитесь остывания. PEI-материал имеет коэффициент теплового расширения, отличный от пластика. Когда стол остынет до комнатной температуры, деталь «отщелкнется» сама или будет сниматься с минимальным усилием.
- Использование инструмента. Если в комплекте с принтером идет металлический или пластиковый шпатель, используйте его. Поддевайте деталь с края, стараясь не царапать текстурированную поверхность PEI-пластины.

Решение типовых проблем при печати кораблика Бенчи
|
Проблема на модели |
Вероятная причина |
Как исправить |
|
Паутинка (стрингинг) на мачтах и крыше |
Влажный филамент, высокая температура сопла, слабый откат |
Высушить пластик, снизить температуру на 5 °C, увеличить параметры отката |
|
Слоновья нога (расплывшееся основание) |
Слишком низкий Z-offset, перегретый стол, избыточный поток |
Поднять Z-offset на 0,05 мм, снизить температуру стола на 5 °C |
|
Провисание нитей на мостах (крыше лодки) |
Недостаточный обдув, высокая скорость печати мостов |
Включить обдув на 100%, снизить скорость мостов в слайсере |
|
Деталь оторвалась от стола |
Грязная PEI-пластина, высокий Z-offset, нет Юбки (Skirt) |
Обезжирить стол спиртом, откалибровать Z-offset, добавить Юбку |
Частые вопросы (FAQ)
Нужно ли сушить пластик, если он запечатан в вакууме с силикагелем?
Нет, если упаковка не повреждена, такой филамент готов к печати сразу после вскрытия. Сушка требуется, если катушка хранилась открытой более 24 часов.
Почему слайсер требует указать тип PEI-пластины (гладкая или текстурированная)?
Текстурированная пластина имеет более толстый рельефный слой. Указывая её тип, принтер автоматически добавляет нужную поправку к высоте первого слоя (Z-offset), чтобы сопло не врезалось в покрытие.
Можно ли печатать Benchy без поддержек?
Да, эта модель специально разработана так, чтобы все нависающие элементы (крыша, козырек) печатались без поддержек. Это позволяет протестировать возможности мостовой печати (bridging) и работу обдува.
Первый слой выглядит шероховатым, что делать?
Скорее всего, зазор между соплом и столом слишком велик. Попробуйте снизить Z-offset на 0,02–0,05 мм или увеличить температуру сопла на первом слое на 5 °C для лучшей текучести.
Как безопасно снять деталь, если под рукой нет шпателя?
Самый безопасный метод – дождаться полного остывания стола (до 30-35 °C). Пластик сожмется быстрее, чем PEI-пластина, и деталь отойдет сама. Также можно использовать широкий малярный скотч: наклеить на деталь и резко потянуть.
Нормально ли, что во время печати внутри камеры температура 26°C?
Да, это оптимальная температура для PLA и PETG. Она предотвращает остывание модели от сквозняков, но не перегревает мягкие пластики, которые могут деформироваться в горячей камере.
Почему нить в экструдере идет с легким щелчком?
Это признак проскальзывания шестерни экструдера. Проверьте, не запуталась ли нить на катушке, не забито ли сопло, и не слишком ли сильно прижат прижимной рычаг экструдера.
Остались вопросы по калибровке вашего принтера или нужна помощь в подборе материала под специфическую задачу?
Свяжитесь с инженерами Car3Dge:
Москва: +7 (495) 982-51-53
Санкт-Петербург: +7 (812) 655-67-19
Бесплатные звонки по всей России:
8(800) 302-51-53
E-mail: info@cartridge.ru
Автор-эксперт:
Максим Комаров
Инженер по 3D-печати
Практикующий специалист в области аддитивных технологий с 2020 года. Ведущий эксперт и руководитель направления 3D-печати. Профессионально консультирует клиентов по подбору оптимальных материалов под любые технические задачи и обеспечивает строгий контроль качества выполнения заказов.
Последние публикации
-
 20.05.2025 11:07:00Инструкция: Что делать, если принтер Brother не видит новый картридж TN-2080